Betonilohkotehtaan perustaminen voi näyttää yksinkertaiselta paperilla. Rakennusmateriaalien kysyntä voi olla vahvaa, laitekapasiteetti voi näyttää houkuttelevalta ja ennustettu tuotantomäärä voi saada alkuinvestoinnin näyttämään erittäin lupaavalta.
Todellisuus on vaativampi.
Uuden lohkotehtaan on tuotava yhteen markkinoiden kysyntä, raaka-aineet, laitteet, ihmiset, tuotantoprosessit, laadunvalvonta, logistiikka ja taloushallinto ensimmäisestä tuotantosyklistä lähtien. Jos nämä elementit suunnitellaan erikseen, voivat alussa vähäiseltä tuntuvat ongelmat nopeasti vaikuttaa koko toimintaan.
Tästä syystä ensimmäisen vuoden tehdashäiriöt johtuvat harvoin yhdestä yksittäisestä ongelmasta. Useimmiten ne johtuvat useista toisiinsa liittyvistä päätöksistä, joita aliarvioitiin siirryttäessä investointisuunnittelusta päivittäiseen tuotantoon.
Näiden riskien ymmärtäminen ennen käyttöönottoa abetonilohkojen valmistuskonevoi auttaa sijoittajia rakentamaan realistisemman toimintamallin ja luomaan vahvemman perustan pitkän aikavälin kasvulle.
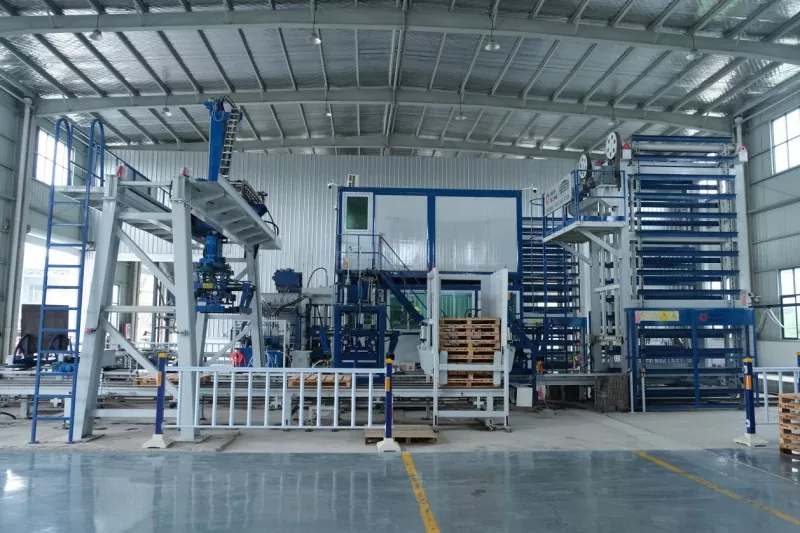
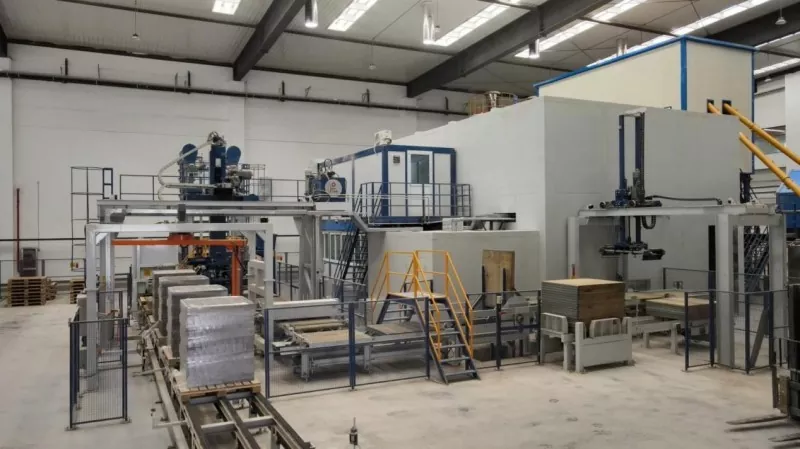
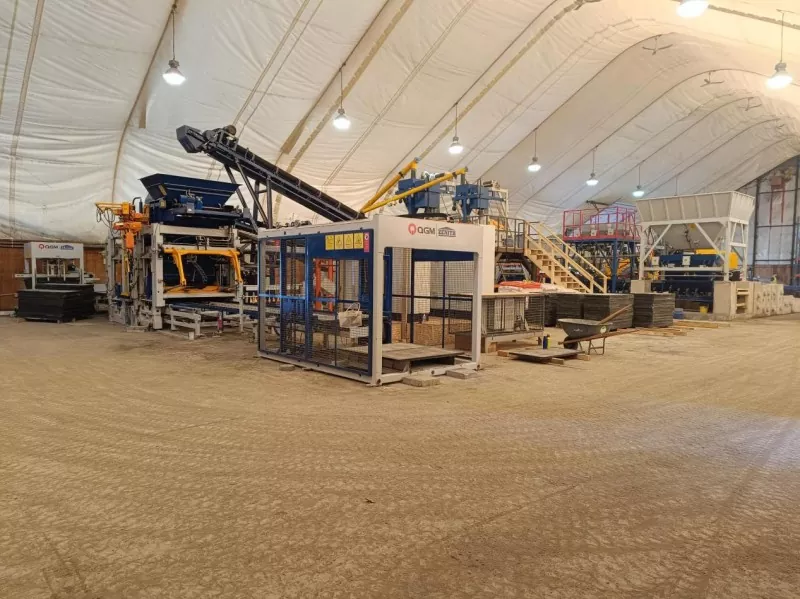
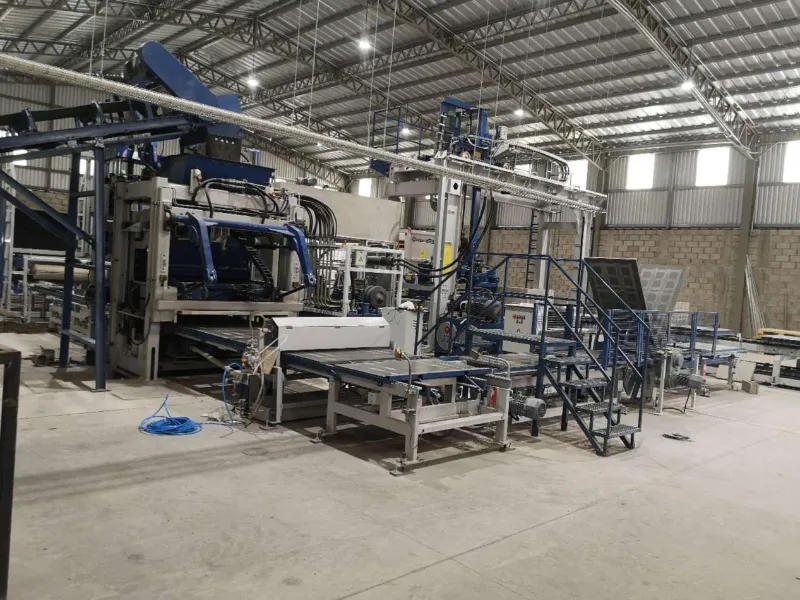
△QGM-automaattiset lohkokoneet betonilohkojen tuotantoon maailmanlaajuisesti
Yksi sijoittajien ensimmäisistä päätöksistä on, kuinka paljon uuden tehtaan tulee tuottaa. On houkuttelevaa valita laitteita, joilla on suuri teoreettinen teho ja olettaa, että suurempi kapasiteetti johtaa automaattisesti korkeampiin tuloihin.
Mutta tuotantokapasiteetti ja markkinoiden kysyntä eivät ole sama asia. Tehdas voi pystyä tuottamaan tuhansia lohkoja päivässä, kun taas paikalliset markkinat voivat ottaa vastaan vain osan tästä määrästä. Seurauksena voi olla liiallinen varasto, hintapaine, lisääntyneet varastointivaatimukset ja tarpeeton käyttöpääoman kulutus.
Tuotteen valinta on yhtä tärkeä. Rakennuskäytännöt vaihtelevat alueittain, ja betoniharkkojen suositellut mitat, lujuusluokat, pintakäsittelyt ja sovellukset voivat vaihdella merkittävästi.
Ennen lohkovalmistuskoneen ostamista sijoittajien tulee selvittää:
* Mitä lohkotyyppejä käytetään yleisimmin paikallisesti
* Asuin- ja liikerakentamisen odotettu kysyntä
* Infrastruktuuri- ja maisemointimahdollisuudet
* Kilpailijan tuotantokapasiteetti ja hinnoittelu
* Asiakkaiden laatuodotukset
* Rakennustoiminnan kausivaihtelut
* Realistiset myyntimäärät ensimmäisten 12 kuukauden aikana
Tavoitteena ei ole rakentaa suurinta mahdollista tehdasta. Sen tarkoituksena on rakentaa tuotantotoimintaa, jonka kapasiteetti ja tuotevalikoima vastaavat markkinoita, joita se aikoo palvella.
Laitteiden ostaminen on yksi virstanpylväs. Sen jatkuva ajaminen on toinen.
Nykyaikainen automaattinen lohkovalmistuskone yhdistää mekaaniset, hydrauliset, sähköiset, tärinä-, materiaalinsyöttö-, muotti- ja ohjausjärjestelmät. Tuotantoprosessi riippuu myös erästä, sekoittamisesta, käsittelystä, kovetuksesta ja valmiiden tuotteiden hallinnasta.
Tehtaalla voi siis olla teknisesti päteviä laitteita, ja tulokset voivat silti olla huonot, jos toimijoilla ei ole tietoa prosessin hallinnasta.
Alkukuukausina kokemattomat tiimit voivat kamppailla:
* Sekoita tasaisuus
* Koneen parametriasetukset
* Tuotteiden vaihdot
* Muotin asennus
* Laitteiden vianmääritys
* Laaduntarkastus
* Ennaltaehkäisevä huolto
* Tuotantotiedot
Käyttäjien koulutus tulisi aloittaa ennen kaupallista tuotantoa eikä ongelmien ilmaantumisen jälkeen.
Selkeät käyttömenettelyt, parametrit, ylläpidon tarkistuslistat, laatustandardit ja vianetsintäprosessit voivat auttaa muuttamaan yksilöllisen kokemuksen toistettavaksi tuotantojärjestelmäksi.
Uudelle betoniharkkojen tuotantolinjalle tämä toimintaperusta on yhtä tärkeä kuin itse laitteet.
Laitteen alkukustannuksia on helppo verrata. Pitkän aikavälin tuotannon suorituskykyä on paljon vaikeampi mitata – ja se on paljon tärkeämpää.
Alempi ostohinta saattaa tuntua houkuttelevalta investointisuunnittelun aikana, mutta todellisiin omistuskustannuksiin sisältyy myös energiankulutus, huolto, varaosat, työvoimavaatimukset, tuotannon seisokit, tuotteen hylkääminen, muotinkulutus ja tekninen tuki.
Tämä on erityisen tärkeää verrattaessa eri automaatiotasoja tai tuotantokapasiteettia.
Betonilohkokonetta arvioidessaan sijoittajien tulee ottaa huomioon:
* Todelliset tuotantovaatimukset
* Tuotevalikoima ja muotin joustavuus
* Automaatiotaso
* Tuotannon johdonmukaisuus
* Energiatehokkuus
* Helppo huoltaa
* Varaosien saatavuus
* Tekninen tuki
* Laitteen käyttöikä
* Päivitys- ja laajennusmahdollisuudet
Yleinen virhe uusien valmistajien keskuudessa on pyrkimys maksimoida tuotanto heti, kun laite on otettu käyttöön.
Suurempi tuotantomäärä voi kuitenkin suurentaa pieniä prosessien epäjohdonmukaisuuksia.
Jos materiaalin syöttö on epävakaa, koneen nopeuden lisääminen voi tuottaa enemmän viallisia lohkoja. Jos seos on epäyhtenäinen, suurempi tuotanto voi lisätä materiaalihäviöitä. Jos kovetuskapasiteetti ei ole riittävä, valmiita tuotteita saattaa kertyä tuotannon ja toimituksen välillä.
Tuotanto tulisi siksi vakiinnuttaa ennen kuin sitä skaalataan aggressiivisesti.
Uuden tehtaan tulisi ensin määrittää luotettavat toimintaparametrit jokaiselle suurelle tuotteelle, mukaan lukien:
* Raaka-aineiden mittasuhteet
* Kokonaiskosteusolosuhteet
* Sekoitusaika
* Materiaalin syöttö
* Tärinä ja tiivistys
* Parametrien painaminen
* Purkaminen
* Käsittely
* Kovettuminen
* Varastointi
Kun nämä parametrit ovat vakaita, käytön lisäämisestä tulee paljon vähemmän riskialtista.
Tämä lähestymistapa luo myös mitattavissa olevan lähtökohdan, jota vasten tulevia parannuksia voidaan arvioida.
Epätasainen laatu on yksi nopeimmista tavoista, jolla uusi lohkotehdas voi menettää asiakkaiden luottamuksen.
Jos yksi vuoro tuottaa toisesta vuorosta erilaisia mitoiltaan, tiheydeltään, ulkonäöltään tai vahvuuksilta tulevia lohkoja, asiakkaat voivat alkaa kyseenalaistaa toimittajan luotettavuutta.
Ongelma ei useinkaan ole operaattorin ponnistuksen puute. Kyse on standardoidun valvonnan puutteesta.
Nykyaikaiset tuotantojärjestelmät voivat auttaa vähentämään tätä riippuvuutta tallentamalla reseptejä, valvomalla koneen olosuhteita, tallentamalla tuotantotietoja ja hallitsemalla keskeisiä toimintaparametreja.
Luotettavaautomaattinen lohkojen valmistuskoneolisi käytettävä osana valvottua tuotantojärjestelmää eikä itsenäisenä laitteena.
Standardoidut reseptit ja toimintatavat voivat auttaa varmistamaan, että tuotanto pysyy yhtenäisempänä:
* Eri operaattorit
* Eri vuoroja
* Eri tuotantopäiviä
* Erilaiset tuotetiedot
Automaatio ei poista ammattitaitoisen henkilöstön tarvetta. Sen sijaan operaattorit voivat käyttää enemmän aikaa tuotannon valvontaan ja poikkeuksiin puuttumiseen sen sijaan, että rutiinimuutoksia toistuvasti korjataan.
Ensimmäisen vuoden aikana tuotantopaine voi saada ylläpidon näyttämään menetetyltä tuotantoajalta. Käytännössä voi olla päinvastoin.
Jos tarkastus jätetään väliin, kulunut osa voi vaikuttaa tuotteen laatuun. Pienestä hydraulivuodosta voi kehittyä suurempi vika. Huono voitelu voi nopeuttaa kulumista. Vaurioitunut muotti voi aiheuttaa mittaongelmia useiden tuotantosyklien aikana. Nämä ongelmat voivat lopulta maksaa huomattavasti enemmän kuin suunniteltu huoltotoimenpide.
Uuden tehtaan tulisi ottaa käyttöön huoltomenettelyt, jotka kattavat koko lohkon tuotantolinjan, mukaan lukien:
* Tärkeimmät muovauslaitteet
* Tärinäkomponentit
* Hydraulijärjestelmät
* Sähkö- ja ohjauslaitteet
* Materiaalin syöttö- ja annostelujärjestelmät
* Kuljettimet ja käsittelylaitteet
* Muotit
* Kovetus- ja pinoamisjärjestelmät
* Turvallisuuteen liittyvät komponentit
Teknisesti menestyvä tehdas voi silti epäonnistua taloudellisesti.
Uudet valmistajat keskittyvät usein voimakkaasti maan, rakennusten, laitteiden, asennuksen ja käyttöönoton kustannuksiin, mutta aliarvioivat tuotannon aloittamisen jälkeen tarvittavan käteisen.
Tulojen vakiintuminen voi viedä aikaa, kun taas kulut alkavat välittömästi.
Käyttöpääomaa voidaan tarvita:
* Sementti ja kiviainekset
* Sähkö ja polttoaine
* Työvoimaa
* Varaosat
* Muotin vaihto
* Laitteiden huolto
* Kuljetus
* Tuotteiden säilytys
* Asiakasluotto
* Odottamattomat käyttöönottokustannukset
Taloussuunnittelussa tulee ottaa huomioon ero teoreettisen tuotantokapasiteetin ja todellisen ensimmäisen vuoden käyttöasteen välillä.
Realistisen liiketoimintamallin tulee sisältää konservatiiviset myyntioletukset, käyttökustannukset, ylläpitokustannukset, varastovaatimukset ja riittävät kassavarat.
Tämä on erityisen tärkeää silloin, kun asiakkaat odottavat luottoehtoja tai kun rakentaminen on kausiluonteista.
Tehdas tarvitsee riittävästi taloudellista joustavuutta selviytyäkseen lohkokoneen käyttöönoton ja vakaan kaupallisen käytön välillä.
Lohkotehdas ei tule tehokkaaksi vain siksi, että sen päämuovauskone on nopea. Tuotantoteho riippuu siitä, mitä tapahtuu ennen muovausta ja sen jälkeen.
Esimerkiksi suuritehoinen kone voi luoda pullonkaulan, jos materiaalinkäsittelyjärjestelmä ei pysy perässä. Tuotannon lisääminen voi myös aiheuttaa ruuhkaa, jos kovetuskapasiteetti, varastotila, kuormalavojen saatavuus tai kuljetus eivät pysty ottamaan lisätuotantoa.
Tämä on yksi syy siihen, että uudet tehtaat joskus huomaavat, että niiden todellinen pullonkaula ei ole itse lohkokone.
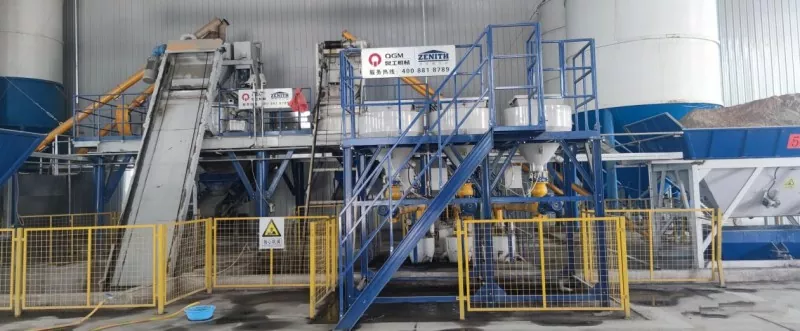
Hyvin organisoidun betonilohkon tuotantolinjan tulisi ottaa huomioon seuraavien suhde: raaka-aineen varastointi → annostelu → sekoitus → lohkomuovaus → purku → käsittely → kovetus → varastointi → lastaus → toimitus
Jokaisessa vaiheessa tulee olla riittävä kapasiteetti ja asianmukainen koordinointi sitä ympäröivien vaiheiden kanssa. Tämä integroitu näkymä auttaa valmistajia tunnistamaan pullonkaulat ennen kuin niistä tulee kalliita toimintaongelmia.
Uuden lohkotehtaan ensimmäistä vuotta ei pidä mitata vain maksimituotannolla, vaan se on nähtävä rakennuksen toimintakypsyyden ajanjaksona.
Ensimmäisen vuoden loppuun mennessä hyvin hoidetulla laitoksella pitäisi olla selkeämpi käsitys seuraavista:
* Mitkä tuotteet luovat voimakkaimman kysynnän
* Mitkä tuotantoparametrit takaavat tasaisen laadun
* Kuinka paljon materiaalia ja energiaa kukin tuote kuluttaa
* Mitkä osat vaativat säännöllistä huomiota
* Kuinka paljon kapasiteettia markkinat voivat realistisesti ottaa vastaan
* Tuotannon pullonkauloja esiintyy
* Miten huolto vaikuttaa laitteiden saatavuuteen
* Mitkä toimintakustannukset vaikuttavat eniten kannattavuuteen
Kun tehtaalla on vakiintuneet prosessit, se voi harkita tuotantokapasiteetin lisäämistä, tuotetyyppien lisäämistä, automaation lisäämistä tai laajentumista uusille markkinoille.
Menestyneimmillä uusilla tehtailla on taipumus katsoa yksittäisten laitespesifikaatioiden ulkopuolelle.
He pohtivat, kuinka laitteet, materiaalit, käyttäjät, laadunvalvonta, huolto, kovetus, logistiikka ja asiakkaiden kysyntä ovat vuorovaikutuksessa keskenään.
Tämä järjestelmälähestymistapa on erityisen tärkeä, kun valmistajat siirtyvät kohti automatisoituja lohkovalmistusratkaisuja. Digitaalinen ohjaus, tuotannon valvonta, älykäs laitehallinta ja automatisoitu materiaalinkäsittely voivat tarjota paremman näkyvyyden koko valmistusprosessissa.
Automatisoinnin arvo ei siis rajoitu käsityön vähentämiseen. Se voi myös auttaa valmistajia luomaan enemmän toistettavia prosesseja, keräämään tuotantotietoja, tunnistamaan epänormaalit olosuhteet ja tekemään toiminnallisia päätöksiä mitattavissa olevien tietojen perusteella.
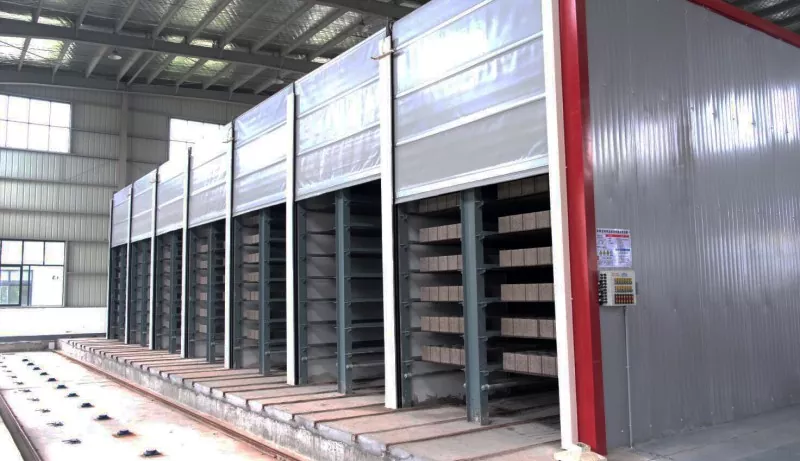
△QGM-betonilohkokovetusjärjestelmät tehokkaaseen tuotantoon
QGMkehittää lohkonvalmistuskoneita ja integroituja betoniharkkojen tuotantoratkaisuja tätä laajempaa tuotantonäkökulmaa silmällä pitäen, mikä auttaa valmistajia yhdistämään laitteiden suorituskyvyn käytännön tuotantovaatimuksiin.
Alkuvaiheen ongelmat johtuvat yleensä tekijöiden yhdistelmästä yhdestä ainoasta syystä. Yleisiä ongelmia ovat epätarkat markkinaennusteet, riittämätön käyttöpääoma, sopimaton laitevalinta, kokemattomat käyttäjät, epäjohdonmukaiset tuotantoprosessit, huono huolto ja riittämätön kovetus- tai logistiikkakapasiteetti.
Aloita tuotteista, joita aiot myydä, ja realistisesta kysynnästä kohdemarkkinoillasi. Vertaa sitten koneen kapasiteettia, automaatiota, tuotteen joustavuutta, energiankulutusta, huoltovaatimuksia, teknistä tukea, käyttöikää ja kokonaiskustannuksia sen sijaan, että keskittyisit vain alkuperäiseen ostohintaan.
Ei ole olemassa yleistä kapasiteettia, joka sopisi jokaiselle tehtaalle. Sopiva tuotannon mittakaava riippuu paikallisesta kysynnästä, tuotevalikoimasta, käyttöajoista, saatavilla olevista raaka-aineista, työvoimasta, investointibudjetista ja odotetusta myyntimäärästä. Yleensä on turvallisempaa sovittaa alkukapasiteetti vastaamaan realistista markkinoiden kysyntää ja mittakaavaa asiakaskunnan kehittyessä.
Johdonmukaisuus koko tuotantoprosessissa on ratkaisevan tärkeää. Vakaat raaka-aineet, tarkka annostelu ja sekoitus, sopivat muovausparametrit, asianmukaisesti huolletut muotit, luotettava laitteiden toiminta ja kontrolloitu kovetus edistävät kaikki yhtenäisen lohkon laatua.
Valmistajat voivat parantaa kannattavuutta hallitsemalla raaka-aineiden kulutusta, vähentämällä hylättyjä tuotteita, ylläpitämällä laitteita ennakoivasti, minimoimalla suunnittelemattomia seisokkeja, sovittamalla tuotannon todelliseen kysyntään, seuraamalla energia- ja työvoimakustannuksia sekä parantamalla koordinointia muovauksen, kovetuksen, varastoinnin ja toimituksen välillä.