ZENITH Maschinenfabrik GmbH

Pienimuotoisen betonilohkotuotannon välttämättömät laitteet

Johdanto: Kompakti tuotanto vaatii täyttä suunnittelutarkkuutta

Pienimuotoinen lohkovalmistuson yleensä erehtyväinen riisutuksi, vähän kehittyneeksi toiminnaksi. Totuus on aivan päinvastainen. Se on keskittynyt tuotantoekosysteemi, jonka on noudatettava samoja fyysisiä ja teknisiä lakeja, jotka hallitsevat massiivisia teollisuuslaitoksia.


Small-Scale Concrete Block Production


Ero ei ole prosessiarkkitehtuurissa, vaan suorituskyvyssä, modulaarisessa joustavuudessa ja pääoman käyttöönotossa. Pienenkin jalanjälkilinjan on punottava saumattomasti yhteen mittaus-, sekoitus-, muodostamis- ja prosessihallinta yhtenäiseksi toimintaketjuksi.


1. Suhteellisuusjärjestelmä: Toistettavan laadun perusta

Jokainen valmis lohko jäljittää sukujuurensa tarkkaan ainesosien annostukseen. Annostelujärjestelmä kantaa vastuun raaka-aineiden – sementin, kiviainesten ja veden – annostelusta ja annostelusta täsmällisissä suhteissa ennen sekoittamista.

Peruskokoonpano käsittää yleensä irtotavaravarastointisiilot tai -suppilot, punnituskennojen punnitusasemat ja poistokourut tai hihnakuljettimet. Vaikka tämä vaihe on mekaanisesti yksinkertainen, sillä on suuri vaikutus lopputuotteen eheyteen.

Epätasainen annostelu tuottaa epätasaista voimaa ja epätasaista suorituskykyä. Kompakteissa toimissa mittaustarkkuus ohittaa läpimenonopeuden joka kerta.


2. Sekoitusjärjestelmä: Komposiittien yhtenäisyyden suunnittelu

Kun aineosat on annosteltu, niiden on saavutettava perusteellinen homogenisointi. Tämä vaihe on ratkaiseva tien haara: joko betonista muodostuu yhtenäinen, ennustettava yhdistelmä tai se murtuu heikoksi, vaihtelevaksi matriisiksi.

Kompaktit tilat perustuvat tyypillisesti pannuntyyppisiin sekoittimiin tai tilaa säästäviin kaksoisakselimalleihin. Heidän mandaattinsa on kolmiosainen:

●Saavuta tasaisen sementin leviämisen koko kiviaineksen rungossa

● Lukitse tavoitekosteustasot ilman ajautumista

●Suojaa hiukkasten kerrostumista tai erottelua vastaan

Tarkasti ohjattu sekoitusvaihe parantaa muodostuksen ennustettavuutta ja vaimentaa pinta- ja rakenteellisia virheitä kovettuneissa lohkoissa.


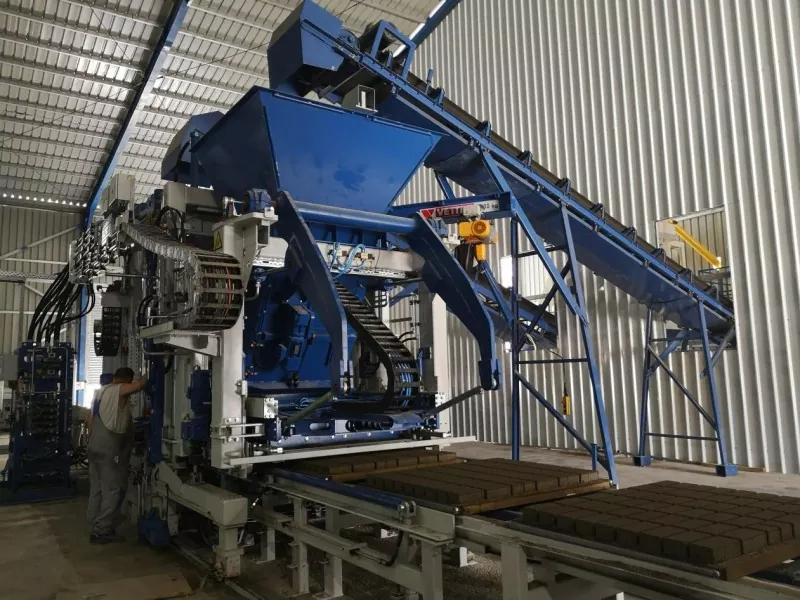
3. Lohkonmuodostuskone: Toimintaydin

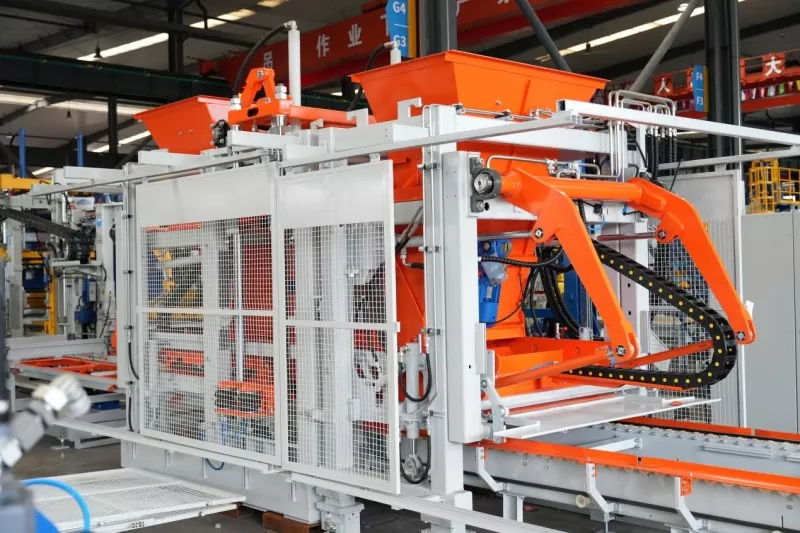
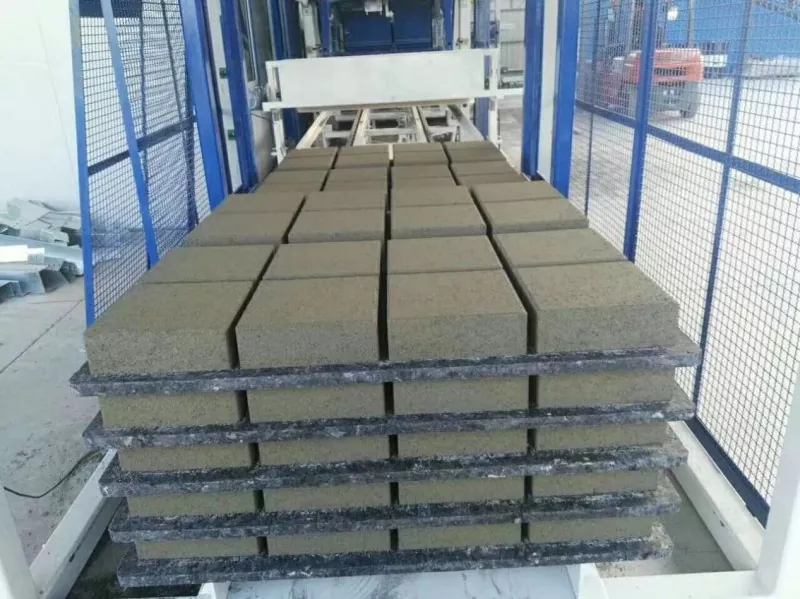
Muovauskone on keskeinen voimavara kaikissa tuotantokokoonpanoissa. Se sanelee päivittäiset kuormalavojen määrät, mittatarkkuuden ja tiivistyksen eheyden.

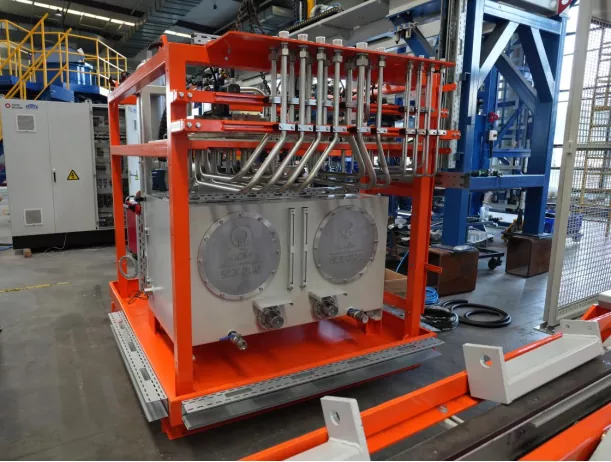
Nykyaikaisissa arkkitehtuureissa hydraulinen tasaisuus ei ole neuvoteltavissa toistettavan muovauksen kannalta. QGM:ssä hydraulipiiri on suunniteltu tarkasti säädetyn venttiilin ja tehokkaan pumpputopologian ympärille, mikä takaa tasaisen paineen toimituksen tuhansien toistuvien puristusjaksojen aikana. Tämä painekuri rajoittaa syklien välistä varianssia ja lukitsee tasaisen lohkotiheyden.

Muotoilustabiliteetti on erityisen tärkeä pienimuotoisissa ympäristöissä, joissa ympäristöolosuhteet ja raaka-aineen ominaisuudet voivat muuttua useammin kuin ilmastoohjatuissa megatiloissa.


4. Tärinä-alijärjestelmä: Tiheyden ja puristussuorituskyvyn hallitseminen

Tiivistyminen ei ole pelkkä paineilmiö. Värähtely on välttämätöntä suljetun ilman poistamiseksi ja sisäisen matriisin tiheyden nostamiseksi.

QGMvärähtelyalustassa on nelikarainen oskillaattoriryhmä, jonka epäkeskiset massat on asennettu vaihdelaatikon kotelon ulkopuolelle. Tämä ulkoisen massan geometria vaimentaa sisäistä mekaanista vastusta ja maksimoi muotin onteloon saavuttavan värähtelyenergian osan.

Palkkaus:homogeenisempi tiivistyminen, korkeampi yksikkötiheys ja merkittävä sementin säästö parannetun hiukkasten lukituksen ansiosta.


5. Ohjausjärjestelmä: Laadun erottaminen käyttäjän asiantuntemuksesta

Kompakteissa tehtaissa työvoiman tekninen syvyys voi vaihdella suuresti. Luotettava ohjauskerros eristää tuotannon laadun yksilöllisten taitojen vaihtelusta.

QGM sisältää ohjelmoitavan logiikkaohjaimen arkkitehtuurin intuitiivisella ihmisen ja koneen välisellä käyttöliittymällä. Lattiahenkilöstö voi valita tärinän viipymisen, puristusvoiman ja syklin ajoituksen luotettavasti ja tarkasti.

Tämä standardointi parantaa erästä toiseen toistettavuutta ja ylläpitää spesifikaatiotason tuotantoa myös täysin teollistuneiden olosuhteiden ulkopuolella.


6. Muottijärjestelmä: Missä mikronit määrittävät markkinoiden hyväksynnän

Muotit ovat geometrian ja pinnan estetiikan lopullinen tuomari. Alle mikronin poikkeamat ontelon mitoissa tai seinän viimeistelyssä voivat aiheuttaa asiakkaan hylkäämisen tai vaatimustenvastaisuuden.

QGM suunnittelee muotteja eri alustojen yhteensopivuuteen maailmanlaajuisesti hallitsevien lohkolaitemerkkien kanssa – MASA, HESS, ZENITH, POYATOS, BESSER, TIGER ja muut. Jokainen työkalu koneistetaan autenttisten OEM-mittatietosarjojen mukaisiksi ja lämpökäsitellään sen jälkeen pinnan kovuuden ja kitkan kulumiskestävyyden parantamiseksi.

Tuloksena on jatkuva geometrinen vakaus pitkien tuotantokampanjoiden aikana.


7. Apujärjestelmät: Unsung Workflow Enablers


Small-Scale Concrete Block Production


Ytimen muodostavan junan ulkopuolella tukiinfrastruktuuri ylläpitää toimintarytmiä:

● Bulkkimateriaalin kuljetus- ja nostolaitteet

●Modulaariset kovetustelineet tai automatisoidut pinoamisratkaisut

● Lavojen hallinta ja pyöritystyökalut

●Ennaltaehkäisevät huoltosarjat ja tärkeät varavarastot

Nämä elementit eivät kosketa betonia suoraan, mutta niiden puuttuminen tai epäonnistuminen aiheuttaa kitkaa, tyhjäkäyntiaikaa ja läpimenoeroosiota.


FAQ: Pienimuotoiset lohkotuotantolaitteet

1. Mikä on vähimmäislaitteistopino tuotannon käynnistämiseksi?

Vähintään: annosteluasema, sekoitin, kappalemuovauskone ja sopiva muottisarja. Apuinfrastruktuuria voidaan ottaa käyttöön vaiheittain volyymin ja monimutkaisuuden kasvaessa.


2. Onko kaupallisen luokan lohkolaatu saavutettavissa pienessä mittakaavassa?

Kiistatta. Laatu riippuu prosessin kurinalaisuudesta – mittaustarkkuudesta, sekoituksen homogeenisuudesta, tiivistyksen johdonmukaisuudesta ja kovetusprotokollasta – ei laitoksen neliömetristä.


3. Pitääkö pientuottajien investoida automaatioon ensimmäisestä päivästä lähtien?

Ei pakollinen. PLC-pohjainen hallinto tuottaa kuitenkin välittömiä vakauden osingot ja eristää tuotoksen operaattorien liikevaihdosta tai ammattitaidon puutteesta.


4. Kuinka seurausta laitevalinnasta on vaatimattomaan mittakaavaan?

Erittäin seurauksellista. Koneen vakaus on ensisijainen käytettävyyden, hylkäysprosentin ja sijoitetun pääoman usean vuoden tuoton määräävä tekijä.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä